1
/
22
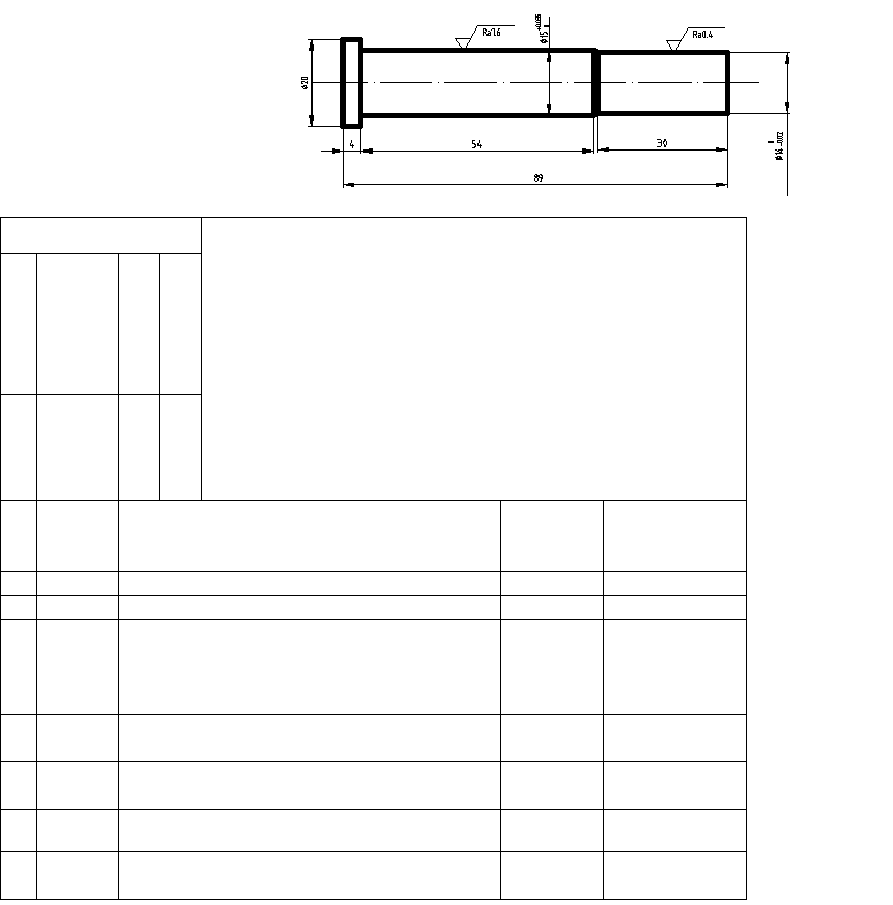
工艺过程å�?/p>
é›?/p>
ä»?/p>
�/p>
�/p>
�/p>
å?/p>
�/p>
�/p>
é›?/p>
ä»?/p>
ç¼?/p>
�/p>
2
�/p>
æ–?/p>
Cr12MoV
ä»?/p>
æ•?/p>
1
�/p>
�/p>
工序
名称
加工简要说æ˜?/p>
工时
设备
1
锻é€?/p>
按Î?/p>
20
×
95
mm
备料ï¼?/p>
2
热处ç�?/p>
退火;
热处理炉
3
è½?/p>
�/p>
在车床上装夹校正,打中心孔,车外圆尺寸到
Φ
20mm
,精车外圆到图纸要求ï¼?/p>
掉头平端面,
车削
Φ
14mm
外圆到Î?/p>
14.25mm
,Î?/p>
15mm
外圆åˆ?
Φ
15.4mm
ï¼?
车床
4
热处ç�?/p>
按照热处理工艺,对刃口工作部分局部淬火达
�/p>
58~62HRC
ï¼?
热处理炉
5
外圆
磨削
磨削Φ
14
和Î?/p>
15mm
外圆到图纸要求的尺寸和粗ç³?/p>
度;
万能å¤?/p>
圆磨åº?/p>
6
钳工
修整ï¼?/p>
7
检éª?/p>
根据图纸对尺寸和形状位置精度检验零件精åº?/p>